El paso es la dimensión más conocida de la cadena rompedora de alimentadores, pero es solo el comienzo de la identificación. Una revisión completa del reemplazo también considera la longitud de la unidad de cadena, el ancho del rascador, la geometría de las espiras, la construcción de los eslabones/juntas y la información de la aplicación. Los modelos K201B y K207B demuestran por qué: ambos son cadenas rompedoras de alimentadores de 3 1/2 pulgadas nominales, pero sus anchos de rascador y estructuras de componentes difieren.

Cómo se mide el tono
El paso es la distancia entre los centros de las juntas correspondientes en posiciones adyacentes de la cadena. En una cadena instalada y desgastada, una sola medición de paso puede verse afectada por el estado de las juntas y el acceso para la medición. Cuando el procedimiento de mantenimiento aprobado lo permite, documentar un tramo más largo que abarque varios pasos puede proporcionar información adicional, pero es necesario registrar el número de pasos y los puntos de medición para que el resultado pueda interpretarse correctamente.
No asuma que un valor métrico impreso con diferente precisión decimal indica un paso nominal distinto. K201B se registra como 3 1/2 pulgadas (89 mm), mientras que K207B se registra como 3 1/2 pulgadas (88,9 mm). En ambos casos, el paso nominal imperial es de 3 1/2 pulgadas.
Longitud de la unidad de cadena
La longitud de la unidad de cadena describe el conjunto repetitivo en lugar de un segmento aleatorio. Para ambos modelos actuales de interruptores de alimentación, la unidad documentada contiene una sección de hélice y dos secciones de cadena. El modelo K201B tiene una longitud registrada de 21 pulgadas (534 mm); el modelo K207B tiene una longitud registrada de 21 pulgadas (533,4 mm).
Al medir una cadena desconocida, identifique los puntos de inicio y fin del patrón repetitivo y márquelos en una fotografía. Si la cadena utiliza un intervalo de vuelo o un sistema de fijación diferente, la unidad repetitiva podría no corresponder con ninguno de los modelos de producto, incluso si el paso es similar.
Ancho del raspador


El ancho del rascador ayuda a determinar cómo se ajusta el conjunto de la hélice a la trayectoria de transporte. El K201B tiene un ancho documentado de 44 2/5 pulgadas (1127,5 mm), mientras que el K207B tiene un ancho documentado de 46 pulgadas (1171,85 mm). Esta diferencia es lo suficientemente significativa como para que los dos modelos no deban considerarse intercambiables basándose únicamente en el paso.
Registre dónde se midió el ancho. Un esquema que muestre los puntos de medición es preferible a un número sin explicación, especialmente cuando la geometría del cabezal rascador, la placa rascadora o el accesorio crea varias referencias de ancho posibles.
Datos K201B vs K207B
| Dimensión | K201B | K207B |
|---|---|---|
| Paso nominal | 3 1/2 pulgadas | 3 1/2 pulgadas |
| Paso de métrica de origen | 89 mm | 88,9 mm |
| longitud de la unidad de cadena | 21 pulgadas (534 mm) | 21 pulgadas (533,4 mm) |
| Disposición de la unidad | 1 sección de vuelo + 2 secciones de cadena | 1 sección de vuelo + 2 secciones de cadena |
| Ancho del raspador | 44 2/5 pulgadas (1127,5 mm) | 46 pulgadas (1171,85 mm) |
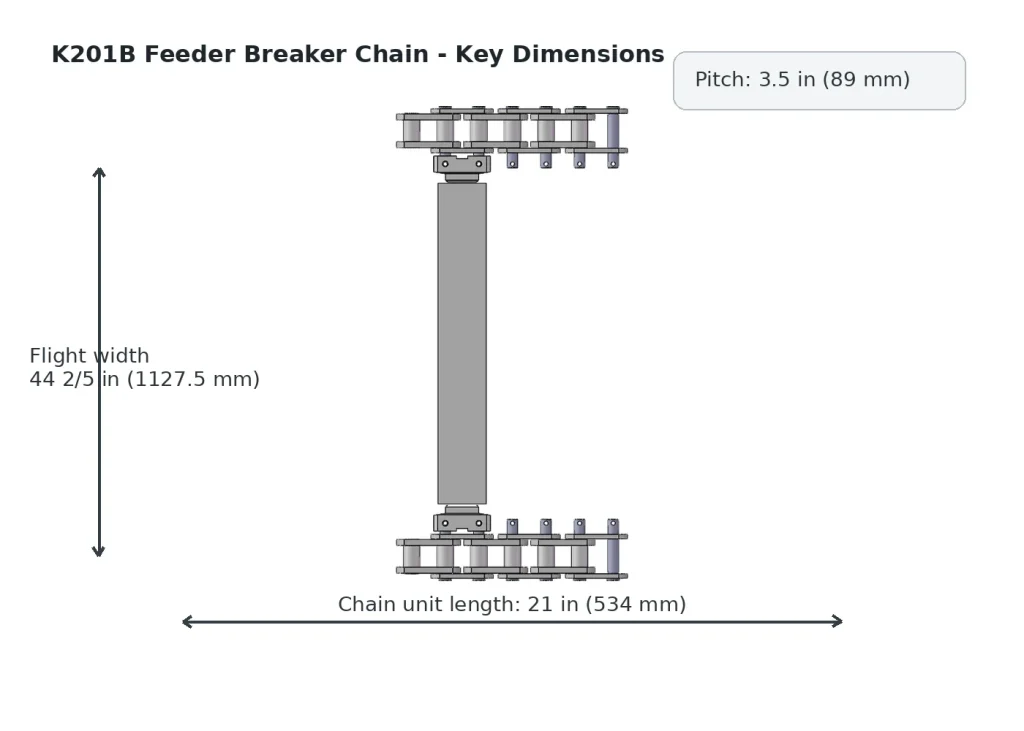
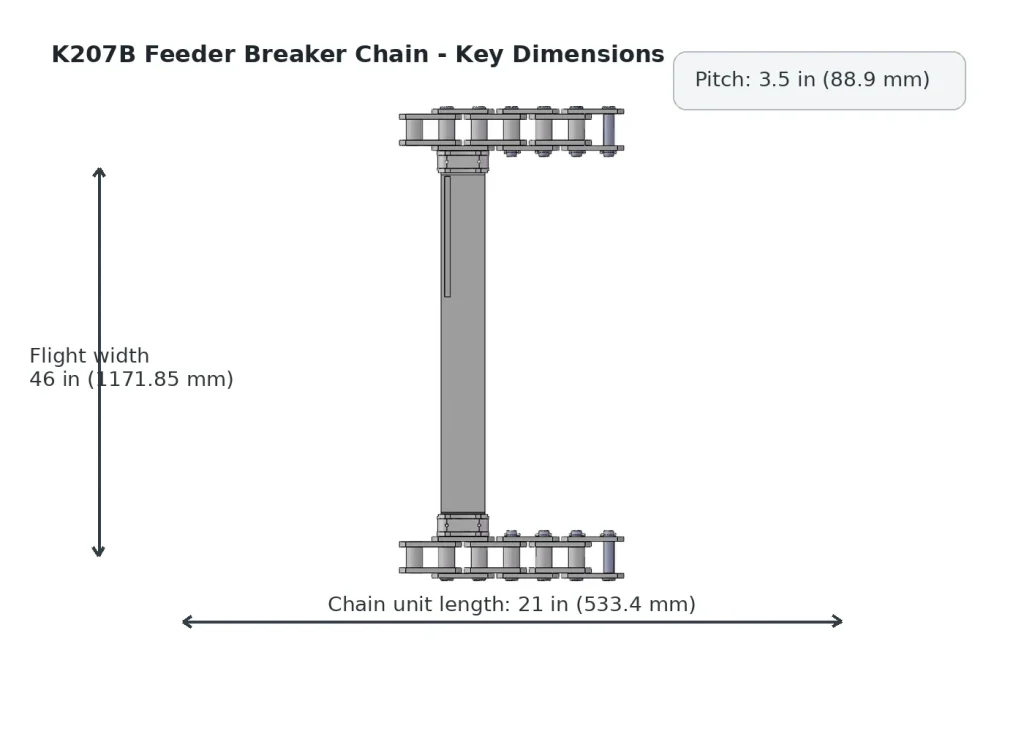
Esta tabla está destinada a la comparación de modelos y a la preparación de solicitudes de cotización. No se trata de una tabla de tolerancias dimensionales. Las tolerancias de fabricación y los criterios de aceptación deben provenir del plano o especificación aprobados.
Flujo de trabajo de medición
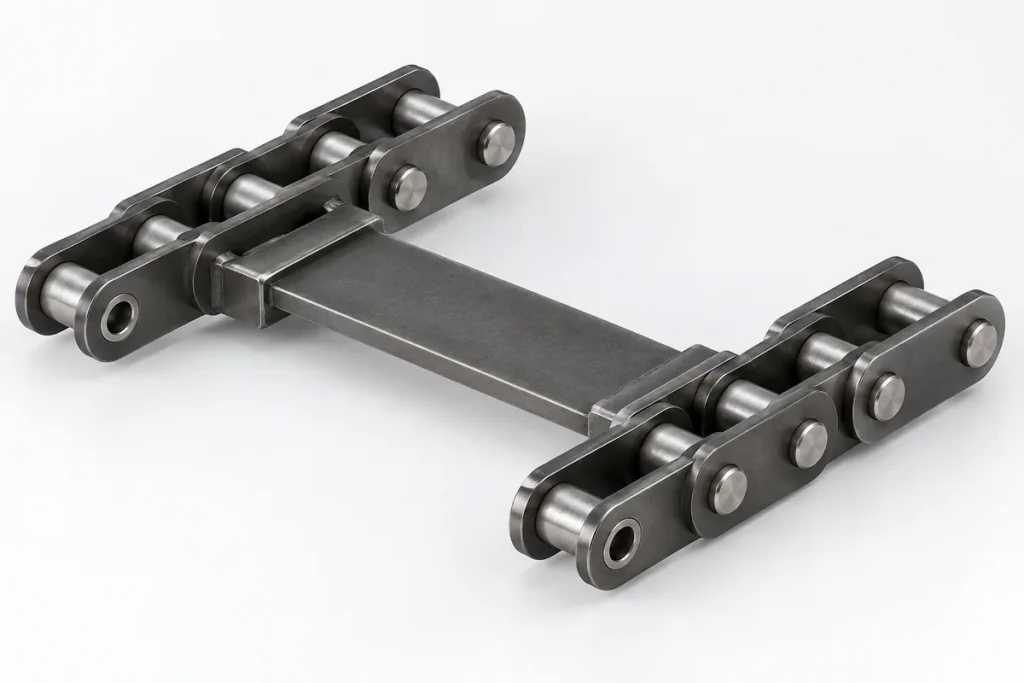
- Siga el procedimiento de aislamiento de la máquina y del sitio antes de realizar la medición física.
- Tome una fotografía general de la cadena y la disposición de los vuelos.
- Fotografía la zona de la junta con suficiente detalle para mostrar la geometría del pasador/casquillo y de la placa.
- Mide y registra el tono con los puntos de referencia visibles o dibujados.
- Identifica la unidad de cadena repetitiva y registra su longitud.
- Registra el ancho del raspador y muestra los puntos finales utilizados.
- Fotografie los componentes de vuelo/rascador y los pasadores o accesorios especiales.
- Capture cualquier marca del modelo o componente.
- Indique el tipo de equipo, la aplicación y el material manipulado.
- Adjunte el plano existente o la especificación de compra, si está disponible.
Este flujo de trabajo crea un paquete de evidencia reproducible y ayuda a evitar una decisión de reemplazo basada en una medición aislada.
Preguntas frecuentes sobre dimensiones
¿89 mm es lo mismo que 88,9 mm para una cadena de 3,5 pulgadas?
Los registros K201B y K207B utilizan esas dos representaciones métricas para un paso nominal de 3 1/2 pulgadas. La diferencia debe considerarse una anotación dentro de los registros de datos técnicos, no una prueba de que una cadena desconocida pertenezca a un modelo u otro.
¿Qué medida distingue mejor a K201B de K207B?
Las anchuras documentadas de sus raspadores difieren: 44 2/5 pulgadas para el K201B y 46 pulgadas para el K207B. Las estructuras de los componentes también difieren, por lo que conviene utilizar la anchura junto con la información estructural.
¿Puedo calcular la longitud original de la cadena a partir de la medición del paso de una cadena desgastada?
No convierta automáticamente una medida desgastada a una dimensión original supuesta. Registre el estado real, compárelo con los planos o los datos del modelo y utilice el contexto de la cadena/piñón y el mantenimiento durante la revisión de ingeniería.
¿Publican las tolerancias dimensionales?
No en esta página. La información técnica proporciona las dimensiones nominales del modelo, pero no un programa de tolerancias específico. Consulte el plano aprobado o la especificación de la solicitud de cotización para conocer los requisitos de tolerancia.
¿Qué ocurre si el ancho de mi raspador se encuentra entre los modelos de producto?
Trate la cadena como no identificada o personalizada hasta que se revise el resto de la geometría y la evidencia del dibujo. No redondee el ancho al modelo más cercano.
Cómo medir en diferentes tipos de lanzamiento
Cuando el procedimiento aprobado permita una medición de múltiples pasos, seleccione dos centros de juntas equivalentes claramente identificables y registre cuántos pasos hay entre ellos. El rango registrado siempre debe ir acompañado del número de pasos; un número total sin más no es útil, ya que un revisor no puede dividirlo correctamente sin conocer el número de intervalos. Fotografie los puntos de referencia o márquelos en un croquis.
No fuerce la cadena a una condición artificial solo para obtener un valor determinado. Registre la condición de medición y el estado de la máquina definidos en el procedimiento de mantenimiento. Si se toman dos lecturas en condiciones diferentes, consérvelas como observaciones separadas en lugar de promediarlas sin explicación.
La medición de múltiples pasos es útil para el seguimiento de la condición, pero no sustituye al plano nominal. Al buscar un repuesto, compare el resultado en campo con la geometría verificada y utilice el plano o la especificación aprobada para definir la nueva cadena.
Errores de medición que generan solicitudes de cotización deficientes
Varios errores evitables pueden hacer que una cadena parezca del modelo incorrecto. Medir desde los bordes de las placas en lugar de desde los centros de las juntas altera el paso aparente. Medir una espiga dañada o doblada altera el ancho aparente del rascador. Medir una sección aleatoria no repetitiva altera la longitud de la unidad reportada. Convertir entre pulgadas y milímetros y luego redondear excesivamente puede hacer que dos valores registrados distintos parezcan idénticos o crear una diferencia falsa.
Otro problema común es copiar una dimensión de una cotización anterior sin confirmar que la cadena actual tenga la misma configuración. Mantenga visibles los datos técnicos de cada valor: «medido en campo», «nominal del plano», «referencia del catálogo» o «orden histórica». Esto facilita la resolución de discrepancias.
Plantilla de registro de dimensión
Un registro de dimensiones práctico debe incluir los siguientes campos:
| Campo | Qué grabar |
|---|---|
| Equipo / ubicación | Identificación del sitio para el alimentador rompedor o transportador |
| Modelo de cadena | Modelo conocido, modelo sospechoso o desconocido |
| Paso | Medida real, unidades, número de tonos medidos |
| longitud de la unidad de cadena | Medición de unidades repetitivas y puntos finales |
| Ancho del raspador | Medición y puntos finales exactos |
| espaciamiento de vuelos | Puntos de referencia y espaciado repetitivo |
| Detalles conjuntos | Disposición de pasador/casquillo/placa y características especiales visibles |
| Referencia del dibujo | Número de dibujo/revisión, si está disponible. |
| Referencias fotográficas | Nombres de archivo o identificadores vinculados a la medición |
| Condición | Intacto, desgastado, reparado, dañado, muestra retirada u otra descripción |
Este registro es intencionadamente descriptivo. No incluye una tolerancia de aceptación ni un límite de desgaste donde no se haya especificado ninguno.
Utilizar las dimensiones para decidir el siguiente paso.
Si el paso, la longitud de la unidad, el ancho del rascador y la estructura coinciden con un registro K201B o K207B, proceda a una revisión técnica basada en modelos. Si uno o más valores críticos presentan discrepancias, mantenga la consulta abierta como medida/personalizada. Si la cadena está demasiado dañada para establecer una geometría fiable, utilice el plano aprobado, una pieza de repuesto intacta o evidencia adicional de la máquina antes de decidirse por un diseño de reemplazo.
El objetivo de la medición no es que cada cadena se ajuste a una página de catálogo existente, sino describir la cadena real con la suficiente precisión como para que quede clara la ruta técnica correcta.
Las mediciones de campo no son automáticamente dimensiones nominales.
Una medición de campo consiste en la observación de la cadena instalada en un momento determinado. La dimensión nominal forma parte de la definición prevista de la cadena. Si bien pueden ser similares, no deben considerarse idénticas sin una revisión previa. El desgaste, la suciedad, la deformación, el historial de reparaciones, las limitaciones de acceso y la técnica de medición pueden afectar el resultado de la medición de campo.
Registre el valor de campo tal como lo observó, junto con el método de medición y los puntos de referencia. Luego, compárelo con el valor nominal del plano o modelo. Si la diferencia es significativa para la identificación, repita la medición en otra sección intacta y guarde ambos resultados. No redondee el valor de campo hasta que coincida con el modelo esperado.
Registre valores en pulgadas y metros sin generar falsa precisión.
Muchas referencias de cadenas de interruptores de alimentación utilizan dimensiones en pulgadas, mientras que los equipos de mantenimiento pueden medir en milímetros. Conserve la unidad original utilizada por la fuente de control y, cuando sea necesario realizar una conversión, indique claramente el valor convertido. Evite añadir decimales innecesarios que impliquen un nivel de precisión que la dimensión original no proporcionaba.
Por ejemplo, un paso nominal de 3 1/2 pulgadas y su equivalente métrico pueden registrarse juntos en la referencia del modelo. Una medición de campo debe seguir siendo una medición de campo, en lugar de transformarse en un valor de catálogo de apariencia más limpia. El objetivo es la trazabilidad, no la uniformidad superficial.
Cuando las mediciones entran en conflicto
Si dos personas miden valores diferentes de paso, longitud de la unidad o ancho del rascador, verifique primero que hayan utilizado los mismos puntos de referencia y la misma parte de la cadena. Fotografie la configuración de la medición. Compruebe si una persona midió un componente dañado o reparado. Si la cadena está emparejada, confirme qué lado se midió.
Cuando un plano no coincide con la cadena instalada, conserve ambos valores e identifique los datos técnicos. El siguiente paso podría ser repetir la medición, conservar una muestra, consultar el historial de compras o realizar una revisión de ingeniería. Hasta que se resuelva la discrepancia, no utilice la dimensión en disputa como prueba definitiva de compatibilidad.
Registro de mediciones para una solicitud de cotización
Una hoja de medición útil debe contener más que solo números. Incluya el identificador de la máquina/ubicación utilizado por el cliente, la fecha, el modelo de la cadena (si se conoce), las ubicaciones de medición, las unidades, la herramienta de medición (si corresponde), fotografías, el paso, la longitud de la unidad repetitiva, el ancho del rascador, el espaciado de las espiras y notas sobre el desgaste o los daños. Adjunte el dibujo o la referencia histórica utilizada para la comparación.
Este registro permite al revisor comprender no solo qué fue medido pero cómoTambién reduce la repetición de preguntas cuando se revisa la misma cadena posteriormente para su reemplazo o cuando un valor de campo futuro difiere del registro original.